CNC Text zu G-Code
100 % offlineEinlinien-Arial aktiv
Beispiel: Text-zu-G-Code-Emulator mit Makrovariablen (Fanuc)
Sehen Sie die Umwandlung von Text in CNC-Code mit Custom-Macro-B-Variablen. So ändern Sie Maßstab, Koordinatenversatz und Tiefe der Gravur direkt im Programm an der Maschine, ohne ein neues Programm zu erzeugen.
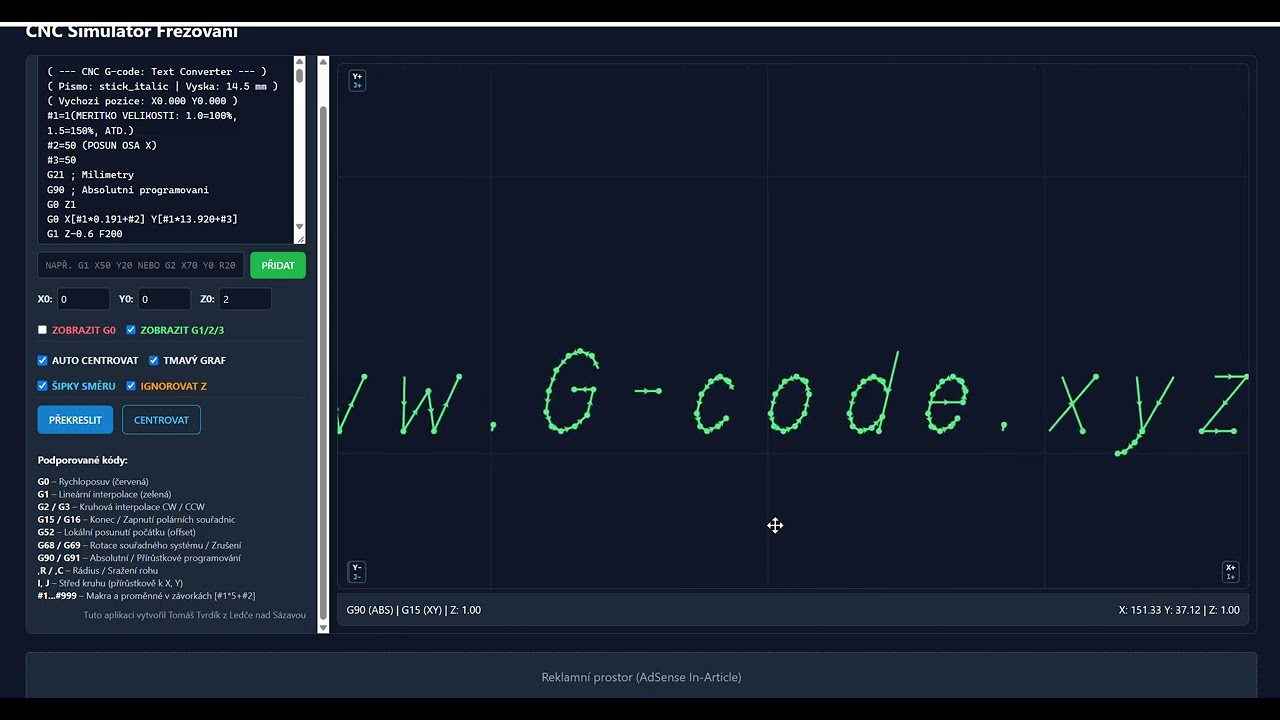
Ausführliche technische Dokumentation: CNC-Text-zu-G-Code-Konverter und parametrische Makros (Fanuc Custom Macro B)
Dieses Werkzeug erzeugt schnell und genau NC-Code zum Gravieren, Markieren und Beschriften auf CNC-Fräsen und Drehmaschinen mit angetriebenen Werkzeugen. Die Anwendung zerlegt Buchstaben in Echtzeit in Einlinien-Vektoren, transformiert sie räumlich und erzeugt sauberen ISO/Fanuc-G-Code. Die entscheidende Funktion ist die optionale Parametrierung mit Fanuc-Custom-Macro-B-Variablen (#), mit der sich Größe und Lage des Textes direkt an der Maschinensteuerung ändern lassen, ohne das CAM-System anzufassen. Sie ersetzt den problematischen Befehl vollständig G52.
1. Bedienelemente, Schriften und Geometrie
Das Eingabefeld unterstützt beliebigen Text einschließlich des vollständigen Satzes tschechischer Zeichen (č, ď, ě, ň, ř, š, ť, ž, á, é, í, ó, ú, ů, ý einschließlich Großbuchstaben). Das Backend zerlegt Haken, Akzente und Kringel automatisch in genaue Striche an den richtigen Koordinaten über dem Buchstabenkörper.
Einlinien-Schriften (Stick Fonts): Das Werkzeug fräst nur eine dünne Spur (Bahnmitte) – ideal für Gravurfräser und Stichel. Verfügbare Stile: Arial Sans, Technisch DIN 3098 (ISO), Geometrisch rund, Kursiv a Schmal, für Etiketten.
Eigene TTF/OTF: Ermöglicht das Laden einer beliebigen Schriftdatei vom Computer und das Fräsen der äußeren Buchstabenkonturen.
Gibt die physische Höhe der Großbuchstaben in Millimetern vor (z. B. 12 mm). Zeichenbreiten, Abstände und die Proportionen der diakritischen Zeichen werden automatisch im richtigen typografischen Verhältnis neu berechnet.
Bestimmen den Startpunkt in der Ebene, an dem die untere linke Ecke des ersten Buchstabens relativ zum aktiven Nullpunkt (G54) liegt.
Zeichnet in der Vorschau eine orangefarbene Teilekontur, damit die Zentrierung der Beschriftung optisch geprüft werden kann. Unterstützt Eckiges Rohteil (Rechteck X/Y) i Rundes Rohteil (Zylinderstirnfläche / Durchmesser D).
Ermöglicht das Drehen des gesamten Textes um 0°, 90°, 180° oder 270° und wahlweise die Achse X oder Y umkehren (für spiegelbildliche Gravur in Formen oder Beschriftung von der Materialunterseite).
2. G-Codes im erzeugten Programm
| Befehl | Bedeutung | Technische Rolle im Programm |
|---|---|---|
| G21 | Metrisches Einheitensystem | Stellt die Maschinensteuerung auf Dateneingabe in Millimetern. |
| G90 | Absolute Programmierung | Alle Positionen beziehen sich auf den Nullpunkt des Teils. |
| G0 / G00 | Eilgang (Verfahrwege) | Dient dem sicheren Herausfahren aus dem Material auf die Ebene Z{z_safe} und das Verfahren zum Anfang des nächsten Buchstabenstrichs ohne Kontakt mit dem Material. |
| G1 / G01 | Linearer Schnittvorschub | Sorgt für das Eintauchen auf die Schnitttiefe Z{z_depth} posuvem F{feed_z} und das anschließende Gravieren der einzelnen Textstriche im Vorschub F{feed_xy}. |
| M30 | Programmende | Beendet das NC-Programm und setzt den Cursor auf die erste Zeile. |
3. Wie Custom-Macro-B-Variablen arbeiten und warum sie G52 vollständig ersetzen
Einer der größten Vorteile dieses Generators ist die Möglichkeit, parametrische Fanuc-Makrovariablen (#). Statt fester Zahlen werden die Koordinaten als mathematische Formeln in eckigen Klammern ausgedrückt:
#2 = 50.000 (VERSCHIEBUNG IN X)
#3 = 20.000 (VERSCHIEBUNG IN Y)
...
G1 X[#1*6.800+#2] Y[#1*10.000+#3] F600
Warum ist diese Makrolösung deutlich besser und sicherer als der Befehl G52?
- Risiken des Befehls G52 (lokale Ursprungsverschiebung):
- Befehl
G52 X... Y...verschiebt das gesamte Maschinenkoordinatensystem. Unterbricht der Bediener den Zyklus mit RESET oder kommt es mitten im Programm zum Abbruch, bleibt die Verschiebung auf vielen älteren Fanuc-Versionen erhalten aktiv und nicht zurückgesetzt! - Das nächste Werkzeug fährt dann mit einem unerwünschten Offset in das Werkstück und verursacht eine schwere Kollision mit dem Material oder dem Schraubstock.
- Auf manchen Maschinen der Befehl
G52 X0 Y0löscht oder verändert unbeabsichtigt den globalen Nullpunkt G54.
- Befehl
- Vorteile der parametrischen Schreibweise ohne G52:
- Vollständige Sicherheit: Der Nullpunkt G54 bleibt in der Maschinensteuerung unberührt. Alle Verschiebungen werden rein mathematisch in den Koordinaten berechnet. Ein Programm-Reset hinterlässt keinen versteckten Offset.
- Lageänderung direkt an der Maschine: Soll die Beschriftung um 30 mm nach rechts? Sie müssen nicht zum Rechner: Der Bediener ändert direkt am Fanuc-Bildschirm im Programmkopf
#2 = 80.0und der gesamte Text wird sofort an der neuen Position gefräst. - Flüssige Größenänderung: Durch Ändern einer einzigen Variablen
#1 = 0.8verkleinern Sie die Schrift auf 80 % der ursprünglichen Größe, ohne die Zeichenform zu verzerren. - Mehrfache Gravur im Zyklus (Unterprogramm): Das Programm kann in ein Unterprogramm gelegt werden (z. B.
O9100) und aus dem Hauptprogramm in einer Schleife mit variablen Verschiebungen aufrufen – so nummerieren Sie eine Serie von Teilen auf der Palette.
4. Benutzerdefinierte Zeilenvorlagen
Die unteren Felder passen das Format des erzeugten Codes an eine beliebige Steuerung an (Haas, Heidenhain, Sinumerik, LinuxCNC), über dynamische Platzhalter:
{x}a{y}– Aktuelle Zielkoordinate (oder Makroformel) für den Vorschub.{z_safe}– Sichere Abhebeebene des Werkzeugs zwischen den einzelnen Zügen.{z_depth}– Arbeitstiefe des Gravurfräsers im Material.{feed_xy}a{feed_z}– Schnittvorschübe in der Ebene und beim Eintauchen.
Z-0.1 až Z-0.3 mm ergibt eine saubere und scharfe Beschriftung ohne Grat.