CNC Text to G-Code
100% OfflineJednočárový Arial aktivní
Ukázka: Emulátor Textu na G-kód s Makro Proměnnými (Fanuc)
Podívejte se na převod textu do CNC kódu s podporou Custom Macro B proměnných. Zjistěte, jak snadno měnit měřítko gravírování, posun souřadnic i hloubku přímo v programu na stroji bez nutnosti generovat nový program.
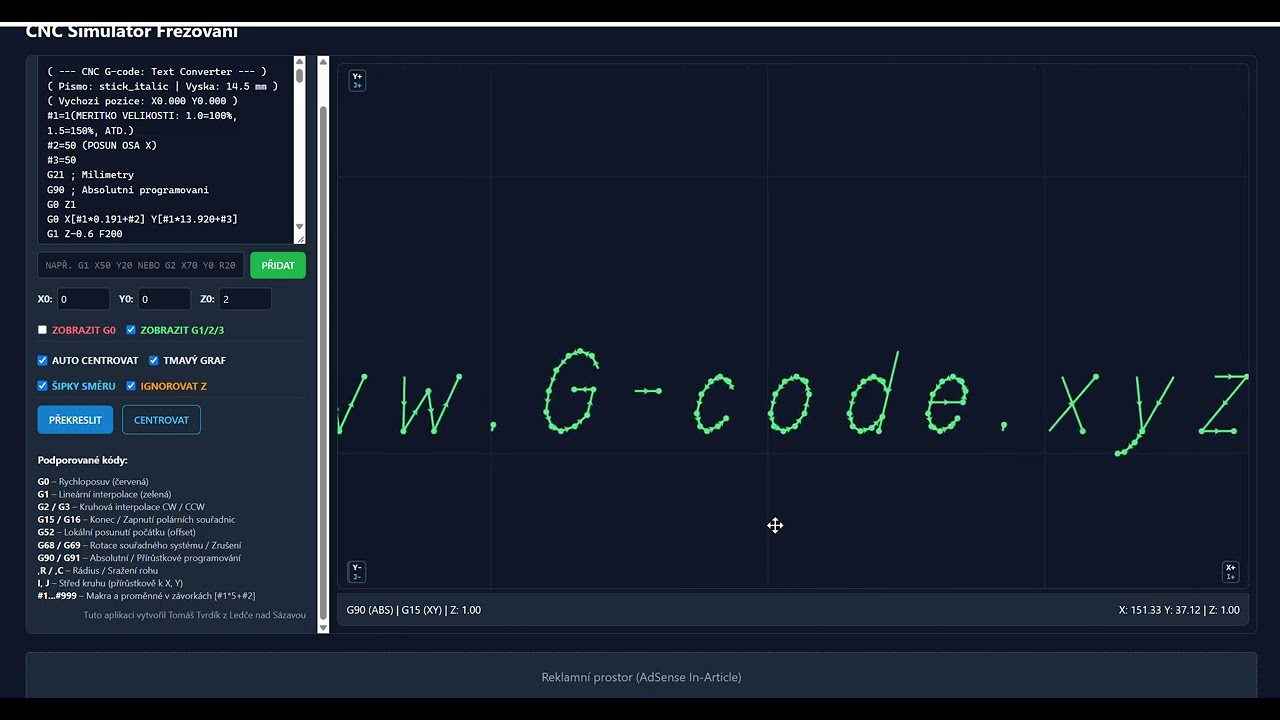
Podrobná technická dokumentace: CNC Převodník Textu na G-kód & Parametrická Makra (Fanuc Custom Macro B)
Tento nástroj slouží pro rychlé a přesné generování NC kódů pro gravírování, značení a popisování dílců na CNC frézkách a soustruzích s poháněnými nástroji. Aplikace v reálném čase rozkládá písmena na jednočárové vektory (Single-stroke Stick Fonts), provádí prostorovou transformaci a generuje čistý ISO/Fanuc G-kód. Klíčovou funkcí je volitelná parametrizace pomocí Fanuc Custom Macro B proměnných (#), která umožňuje měnit velikost i polohu textu přímo na řídicím panelu stroje bez zásahu do CAM systému a plnohodnotně nahrazuje problematický kód G52.
1. Ovládací prvky rozhraní, písma a geometrie
Vstupní pole podporuje libovolný text včetně kompletní sady českých znaků (č, ď, ě, ň, ř, š, ť, ž, á, é, í, ó, ú, ů, ý i velká písmena). Backend automaticky rozkládá háčky, čárky i kroužky na přesné tahy umístěné na správných souřadnicích nad základním tělem písmena.
Jednočárová písma (Stick Fonts): Nástroj frézuje pouze jedinou tenkou stopou (středem dráhy) – ideální pro gravírovací frézy a rydla. Nabízí styly: Arial Sans, Technický DIN 3098 (ISO), Geometrický oblý, Kurzíva a Úzký štítkový.
Vlastní TTF/OTF: Umožňuje načíst libovolný soubor písma z disku počítače a vyfrézovat vnější obrysy písmen.
Zadává fyzickou výšku velkých písmen v milimetrech (např. 12 mm). Všechny šířky znaků, mezery mezi písmeny i proporce diakritiky se automaticky přepočítávají ve správném typografickém poměru.
Určují počáteční bod v rovině, kam bude umístěn levý dolní roh prvního písmene textového řetězce vzhledem k aktivnímu nulovému bodu (G54).
Vykreslí do grafického náhledu oranžový obrys součástky pro optickou kontrolu vystředění nápisu. Podporuje Hranatý polotovar (Obdélník X/Y) i Kulatý polotovar (Čelo válce / Průměr D).
Umožňuje otočit celý text o 0°, 90°, 180° nebo 270° a volitelně převrátit osu X či Y (pro zrcadlové gravírování do forem nebo popis ze spodní strany materiálu).
2. G-kódy použité v generovaném programu
| Příkaz | Význam | Technická role v programu |
|---|---|---|
| G21 | Metrický systém jednotek | Nastaví systém stroje na vstup dat v milimetrech. |
| G90 | Absolutní programování | Veškeré polohy jsou vztaženy k nulovému bodu součástky. |
| G0 / G00 | Rychloposuv (Přejezdy) | Slouží pro bezpečné vyjetí z materiálu na hladinu Z{z_safe} a přejezd na začátek dalšího tahu písmene bez kontaktu s materiálem. |
| G1 / G01 | Lineární řezný posuv | Zajišťuje zanoření do řezné hloubky Z{z_depth} posuvem F{feed_z} a následné gravírování jednotlivých čar textu posuvem F{feed_xy}. |
| M30 | Konec programu | Ukončí vykonávání NC programu a přetočí kurzor na první řádek. |
3. Jak fungují Custom Macro B proměnné a proč plnohodnotně nahrazují G52
Jednou z největších předností tohoto generátoru je možnost aktivovat parametrické makro proměnné systému Fanuc (#). Místo pevně zapsaných čísel jsou souřadnice vyjádřeny matematickými vzorci v hranatých závorkách:
#2 = 50.000 (POSUN V OSE X)
#3 = 20.000 (POSUN V OSE Y)
...
G1 X[#1*6.800+#2] Y[#1*10.000+#3] F600
Proč je toto makro řešení mnohem lepší a bezpečnější než příkaz G52?
- Rizika příkazu G52 (Lokální posun počátku):
- Příkaz
G52 X... Y...posouvá celý souřadný systém stroje. Pokud operátor cyklus přeruší tlačítkem RESET nebo při havárii uprostřed programu, na mnoha starších verzích Fanucu zůstane posunutí aktivní a nevynulované! - Následující nástroj pak najíždí do obrobku s nechtěným ofsetem, což vede k fatální kolizi s materiálem nebo svěrákem.
- Na některých strojích příkaz
G52 X0 Y0nechtěně vymaže nebo ovlivní globální nulový bod G54.
- Příkaz
- Výhody parametrického zápisu bez G52:
- Absolutní bezpečnost: Nulový bod G54 zůstává v řízení stroje netknutý. Všechny posuny jsou počítány čistě matematicky uvnitř souřadnic. Reset programu nezanechá v řízení žádný skrytý ofset.
- Změna polohy přímo na stroji: Potřebujete nápis posunout o 30 mm vpravo? Nemusíte běhat k počítači – operátor přímo na obrazovce Fanucu v hlavičce programu přepíše
#2 = 80.0a celý text se okamžitě vyfrézuje na nové pozici. - Plynulá změna velikosti: Změnou jediné proměnné
#1 = 0.8zmenšíte velikost písma na 80 % původního rozměru, aniž by došlo k deformaci tvaru znaků. - Vícenásobné gravírování v cyklu (Podprogram): Program lze umístit do podprogramu (např.
O9100) a z hlavního programu jej volat ve smyčce s proměnnými posunutími – snadno tak očíslujete sérii výrobků na paletě.
4. Uživatelské šablony řádků (Templates)
Spodní pole umožňují přizpůsobit formátování generovaného kódu pro libovolný řídicí systém (Haas, Heidenhain, Sinumerik, LinuxCNC) pomocí dynamických zástupných značek:
{x}a{y}– Aktuální cílová souřadnice (nebo makro vzorec) pro posuv.{z_safe}– Bezpečná hladina zvednutí nástroje mezi jednotlivými tahy.{z_depth}– Pracovní hloubka záběru gravírovací frézy do materiálu.{feed_xy}a{feed_z}– Řezné rychlosti posuvu v rovině a při zanořování.
Z-0.1 až Z-0.3 mm poskytuje čistý a ostrý popis bez vzniku otřepů.