CNC Bild zu G-Code
Rastervektorisierung und Fanuc-ISO-Code
Zum Auswählen klicken oder ein Bild hierher ziehen
Unterstützt Schwarz-Weiß-Zeichnungen, Logos und Gravurschablonen
Rasteranpassung und Kantenerkennung
← Weniger Linien (nur dunkle) Wert 1 bis 254 Mehr Details (auch Grau) →
Kurvenglättung und Linienfilter
Entfernt kleine Flecken, Punkte und unerwünschtes Rauschen.
Douglas-Peucker-Reduktion überzähliger Punkte.
Die Chaikin-Glättung entfernt die Pixelstufen.
Bögen verkürzen den Code und machen den Vorschub flüssiger.
Werkstückmaße und Nullpunkt
Tiefen, Vorschübe und Fanuc-Vorlagen
Beispiel: Bild-zu-CNC-G-Code-Konverter mit Makrovariablen (Fanuc)
Sehen Sie, wie ein Rasterbild (Logo, Skizze oder Schablone) in sauberen G-Code mit Custom-Macro-B-Variablen vektorisiert wird. Maßstab und Lage des Gravurbilds lassen sich direkt an der Maschine ändern.
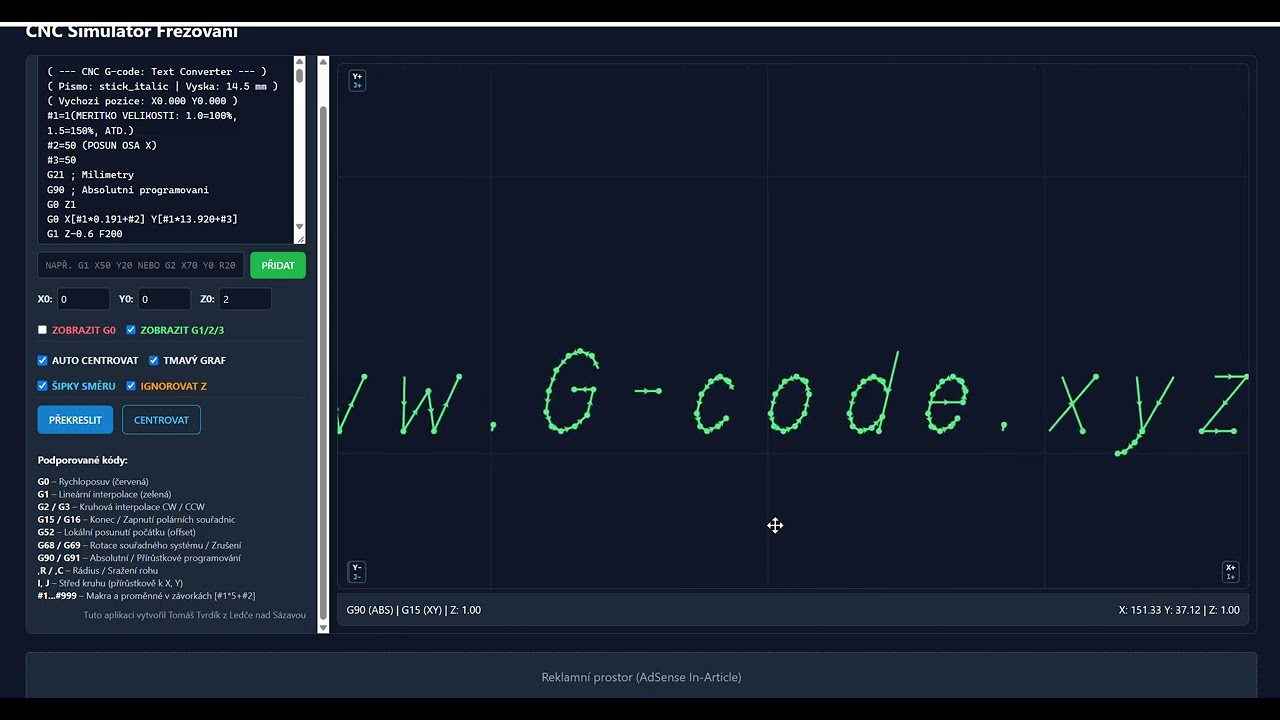
Ausführliche technische Dokumentation: CNC-Bild-zu-G-Code-Konverter (Rastervektorisierung und Fanuc-Makros)
Dieser professionelle Konverter wandelt grafische Vorlagen (Firmenlogos, Piktogramme, technische Skizzen und künstlerische Gravuren) direkt in optimierte Fräs- und Gravurbahnen für CNC-Maschinen mit der Steuerung Fanuc. Das Backend binarisiert das Raster in Echtzeit, mit dem Algorithmus Marching Squares sucht Konturkurven und entfernt die Pixelstufen mit Chaikin-Glättung, reduziert überzählige Punkte mit dem Algorithmus Ramer-Douglas-Peucker und nähert Geradenabschnitte wahlweise durch flüssige Kreisbögen an G02 / G03.
1. Bedienelemente, Filter und Verarbeitungsparameter
Ermöglicht das Laden einer beliebigen Grafikdatei im Format JPG, PNG, BMP oder SVG. Beim ersten Start erzeugt das System automatisch ein Zahnrad als Demo, damit die Funktionen sofort geprüft werden können.
Legt die Helligkeitsschwelle zwischen Material und Schnitt fest. Ein niedriger Wert erfasst nur die dunkelsten Linien, ein höherer Wert wandelt auch helle und graue Töne in Gravurkonturen um.
Vorverarbeitung schlechter Vorlagen. Die Funktion Invertovat vertauscht Schwarz und Weiß, was für die korrekte Gravur weißer Zeichnungen auf dunklem Grund nötig ist.
Filtert isolierte Flecken, Staubpunkte und unerwünschte Pixel kürzer als die eingestellte Grenze (z. B. bis 1,5 mm) automatisch heraus. So taucht das Werkzeug nicht unnötig ins Leere.
Mathematische Verringerung der Punktdichte entlang gerader und leicht gekrümmter Abschnitte. Verkürzt die Programmlänge um bis zu 80 %, ohne sichtbaren Formverlust.
Unterteilungsalgorithmus, der die typische Pixeltreppe aus dem Raster entfernt und zackige Kanten in flüssige, gerundete Kurven verwandelt.
Im Modus G02/G03 legt das Backend durch Dreiergruppen von Punkten einen Umkreis. Liegt der Radius in der Toleranz, ersetzt es Dutzende kleiner Geraden durch einen einzigen Kreisbefehl mit Radius R und sorgt so für den ruhigsten Maschinenlauf.
Lage des Nullpunkts: Untere linke Ecke, Mitte des Bildes nebo Obere linke Ecke. Die Optionen X spiegeln a Y spiegeln ermöglichen die Herstellung von Spritzformen oder Stempeln mit negativem Text.
2. G-Codes im erzeugten Fanuc-Programm
| Befehl | Bedeutung | Funktion und Verhalten im Programm |
|---|---|---|
| % und O1001 | Programmanfang und Programmnummer | Standardanfang eines Fanuc-ISO-Programms, kompatibel mit Speicherkartenlesern und DNC-Übertragung. |
| G21 | Metrische Einheiten | Stellt die Steuerung auf Millimeter. |
| G90 G17 G40 G49 G80 | Sicherheits-Startsatz | G90: absolutní programování, G17: pracovní rovina XY, G40: zrušení korekce rádiusu frézy, G49: zrušení délkové korekce, G80: zrušení pevných cyklů. |
| G0 / G00 | Eilgang (Verfahrwege) | Positionieren mit Maximalgeschwindigkeit auf die sichere Z-Ebene über dem Material und Verfahrwege zwischen den einzelnen Gravurkonturen. |
| G1 / G01 | Linearer Arbeitsvorschub | Eintauchen in das Material mit dem Schnittvorschub Fz und Fräsen gerader Segmente mit dem Vorschub Fxy. |
| G2 / G02 | Kreisinterpolation im Uhrzeigersinn (CW) | Flüssiger Kreisbogen im Uhrzeigersinn mit dem angegebenen Radius R. |
| G3 / G03 | Kreisinterpolation gegen den Uhrzeigersinn (CCW) | Kreisbogen gegen den Uhrzeigersinn. Spart Maschinenspeicher und glättet die Oberfläche. |
| M30 | Programmende und Rücksprung | Beendet den Bearbeitungszyklus und setzt den Lesecursor an den Programmanfang. |
3. Parametrische Custom-Macro-B-Makros (#) und warum sie G52 vollständig ersetzen
Dieser Generator unterstützt die erweiterte Parametrierung mit Fanuc-Custom-Macro-B-Variablen (#). Statt fest codierter Zahlenkoordinaten erzeugt das Programm mathematische Ausdrücke in eckigen Klammern:
#2 = 30.000 (VERSCHIEBUNG IN X)
#3 = 20.000 (VERSCHIEBUNG IN Y)
...
G1 X[#1*12.450+#2] Y[#1*8.320+#3] F800
G02 X[#1*18.600+#2] Y[#1*14.100+#3] R[#1*4.500] F800
Warum ist diese Makrolösung deutlich besser und sicherer als der Befehl G52?
- Gefahr des Befehls G52 (lokale Ursprungsverschiebung):
- Befehl
G52 X... Y...verschiebt den gesamten globalen Maschinennullpunkt. Unterbricht der Bediener den Zyklus mit der Taste RESET, das Programm mit dem Not-Aus stoppt oder der Strom ausfällt, bleibt die G52-Verschiebung auf vielen Fanuc-Maschinen erhalten aktiv und im Speicher nicht zurückgesetzt! - Beim nächsten Werkzeug fährt der Drehmeißel oder Fräser mit einem unerwünschten Offset in das Material und verursacht sofort eine schwere Kollision mit Werkstück oder Schraubstock.
- Auf manchen Steuerungen der Befehl
G52 X0 Y0überschreibt unbeabsichtigt die Werte in der Grundtabelle G54.
- Befehl
- Vorteile der parametrischen Schreibweise mit Makros:
- 100 % Maschinensicherheit: Der Nullpunkt G54 in der Offset-Tabelle bleibt unberührt. Jede Verschiebung ist nur eine mathematische Summe im Satz. Auch bei sofortigem RESET bleibt kein versteckter Offset in der Steuerung.
- Sofortige Lageänderung in der Werkstatt: Soll das Bild um 25 mm nach rechts? CAD/CAM muss nicht geöffnet werden: Der Bediener ändert an der Maschine im Programmkopf
#2 = 55.0und das gesamte Bild wird automatisch an der neuen Stelle gefräst. - Flüssige Maßstabsänderung direkt aus dem Programmkopf: Durch Ändern der Variablen
#1 = 0.7verkleinern Sie das gesamte Bild einschließlich aller Radien auf 70 % der ursprünglichen Größe. Alle BögenR[#1*...]bleiben genau tangential und mathematisch korrekt. - Mehrfache Gravur im Zyklus (Schleife): Das Programm kann als Unterprogramm aufgerufen und mit einer einfachen Schleife
WHILE [#2 LE 200] DO 1dasselbe Logo auf 10 Teile nebeneinander mit automatischer Verschiebung fräsen.
0,15 bis 0,25 mm. Sie erhalten eine glatte Oberfläche ohne ruckartige Vorschubbewegungen und verkürzen die Gravurzeit deutlich.