CNC Image to G-Code
Rastrová vektorizace a Fanuc ISO kód
Klikněte pro výběr nebo přetáhněte obrázek sem
Podporuje černobílé kresby, loga, gravírovací šablony
Úprava rastru a detekce hran
← Méně čar (jen tmavé) Hodnota 1 až 254 Více detailů (i šedé) →
Vyhlazení křivek a filtrace čar
Odstraní drobné smítka, tečky a nechtěný šum.
Douglas-Peucker redukce nadbytečných bodů.
Chaikinovo zaoblení odstraní pixelovou zubatost.
Oblouky zkrátí kód a zjemní plynulost posuvu.
Rozměry na obrobku a nulový bod
Hloubky, posuvy a Fanuc šablony
Ukázka: Převodník Obrázků na CNC G-kód s Makro Proměnnými (Fanuc)
Podívejte se na ukázku vektorizace rastrového obrázku (loga, nákresu či šablony) do čistého G-kódu s podporou Custom Macro B proměnných. Zjistěte, jak snadno měnit měřítko a polohu gravírovaného obrazce přímo na stroji.
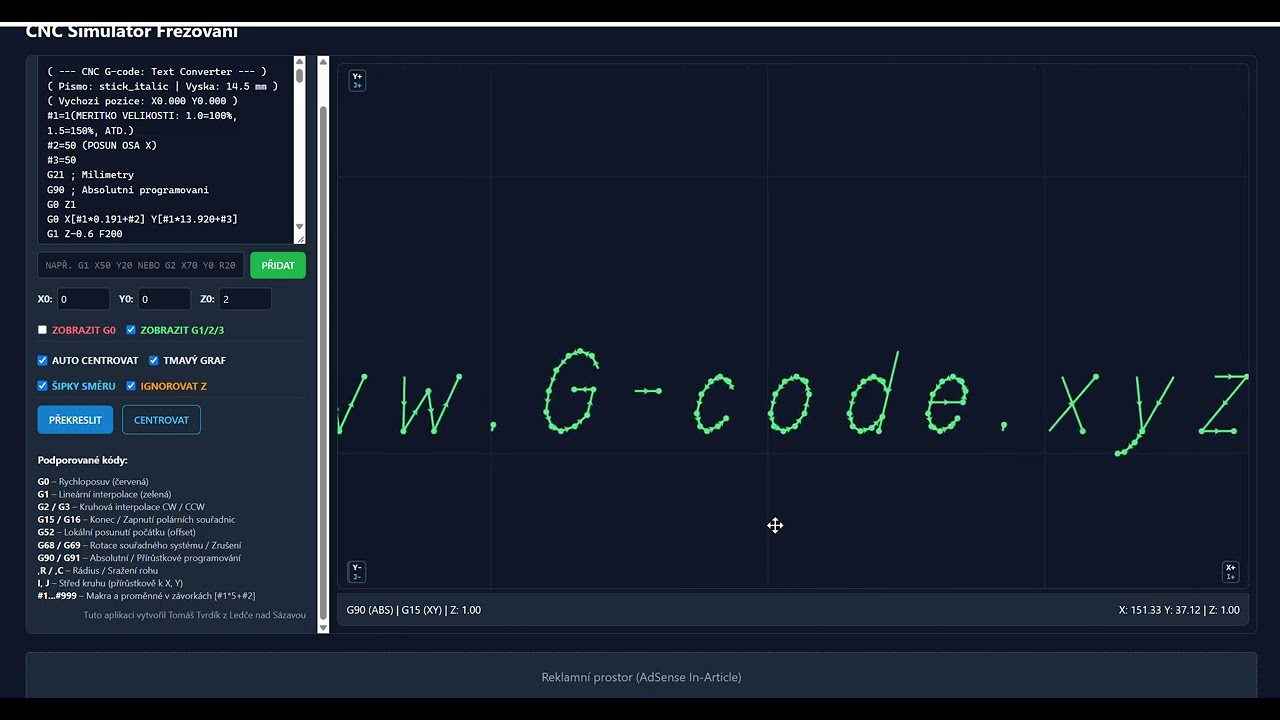
Podrobná technická dokumentace: CNC Převodník Obrázků na G-kód (Rastrová Vektorizace & Fanuc Makra)
Tento profesionální konvertor slouží k přímé transformaci grafických předloh (firemních log, piktogramů, technických náčrtů i uměleckých rytin) do podoby optimalizovaných frézovacích a gravírovacích drah pro CNC stroje s řízením Fanuc. Backend v reálném čase provádí binarizaci rastru, algoritmem Marching Squares vyhledává obrysové křivky, odstraňuje pixelovou zubatost Chaikinovým vyhlazením, redukuje nadbytečné body algoritmem Ramer-Douglas-Peucker a volitelně aproximuje přímkové úseky na plynulé kruhové oblouky G02 / G03.
1. Ovládací prvky rozhraní, filtry a parametry zpracování
Umožňuje nahrát libovolný grafický soubor formátu JPG, PNG, BMP nebo SVG. Při prvním spuštění systém automaticky vygeneruje demo vzor ozubeného kola pro okamžité otestování funkcí.
Určuje dělící hladinu jasu mezi materiálem a řezem. Nižší hodnota zachytí pouze nejtmavší linie, vyšší hodnota převádí i světlé a šedé tóny na gravírované kontury.
Předzpracování nekvalitních předloh. Funkce Invertovat prohodí černou a bílou barvu, což je nezbytné pro správné gravírování bílých kreseb na tmavém pozadí.
Automaticky odfiltruje izolované smítka, prachové body a nežádoucí pixelové artefakty kratší než nastavená mez (např. do 1.5 mm). Zabraňuje zbytečnému zanořování nástroje do prázdných míst.
Matematická redukce hustoty bodů podél rovných a mírně zakřivených úseků. Zkracuje celkový počet řádků programu až o 80 % bez viditelné ztráty tvarové přesnosti.
Subdivision algoritmus, který odstraňuje typickou schodovitost pixelů z rastru a proměňuje zubaté hrany na plynulé, zaoblené a hladké křivky.
V režimu G02/G03 backend prokládá trojice bodů opsanou kružnicí. Pokud poloměr vyhovuje toleranci, nahradí desítky malých úseček jediným kruhovým příkazem s rádiusem R, což zajistí maximální plynulost chodu stroje.
Umístění nulového bodu: Levý dolní roh, Střed obrazce nebo Levý horní roh. Volby Zrcadlit X a Zrcadlit Y umožňují výrobu forem pro vstřikování nebo razidel s negativním textem.
2. G-kódy použité v generovaném Fanuc programu
| Příkaz | Význam | Funkce a chování v programu |
|---|---|---|
| % a O1001 | Začátek a číslo programu | Standardní uvození programu Fanuc ISO kompatibilní se čtečkami paměťových karet a DNC přenosy. |
| G21 | Metrické jednotky | Nastaví systém do milimetrového režimu. |
| G90 G17 G40 G49 G80 | Bezpečnostní inicializační řádek | G90: absolutní programování, G17: pracovní rovina XY, G40: zrušení korekce rádiusu frézy, G49: zrušení délkové korekce, G80: zrušení pevných cyklů. |
| G0 / G00 | Rychloposuv (Přejezdy) | Polohovací pohyb maximální rychlostí na bezpečnou hladinu Z nad materiálem a přejezdy mezi jednotlivými gravírovanými konturami. |
| G1 / G01 | Pracovní lineární posuv | Zanoření do materiálu řezným posuvem Fz a frézování přímkových segmentů zadaným posuvem Fxy. |
| G2 / G02 | Kruhová interpolace po směru (CW) | Plynulý kruhový oblouk ve směru hodinových ručiček se zadaným poloměrem R. |
| G3 / G03 | Kruhová interpolace proti směru (CCW) | Kruhový oblouk proti směru hodinových ručiček. Šetří paměť stroje a vyhlazuje povrch. |
| M30 | Konec programu a návrat | Ukončí obráběcí cyklus a vrátí čtecí kurzor na začátek programu. |
3. Parametrická Custom Macro B makra (#) a proč plnohodnotně nahrazují G52
Tento generátor podporuje pokročilou parametrizaci pomocí Custom Macro B proměnných systému Fanuc (#). Místo pevně zakódovaných číselných souřadnic se do programu vygenerují matematické výrazy v hranatých závorkách:
#2 = 30.000 (POSUN V OSE X)
#3 = 20.000 (POSUN V OSE Y)
...
G1 X[#1*12.450+#2] Y[#1*8.320+#3] F800
G02 X[#1*18.600+#2] Y[#1*14.100+#3] R[#1*4.500] F800
Proč je toto makro řešení mnohem lepší a bezpečnější než příkaz G52?
- Nebezpečí příkazu G52 (Lokální posunutí počátku):
- Příkaz
G52 X... Y...posouvá celý globální nulový bod stroje. Pokud operátor cyklus přeruší tlačítkem RESET, zastaví program nouzovým tlačítkem nebo dojde k výpadku proudu, na mnoha strojích Fanuc zůstane posunutí G52 aktivní a nevynulované v paměti! - Při spuštění dalšího nástroje pak nůž či fréza najedou do materiálu s nechtěným ofsetem, což vede k okamžité a těžké kolizi s obrobkem nebo svěrákem.
- U některých řídicích systémů příkaz
G52 X0 Y0nechtěně přepíše hodnoty v základní tabulce G54.
- Příkaz
- Výhody parametrického zápisu pomocí Maker:
- 100% bezpečnost stroje: Nulový bod G54 v tabulce ofsetů zůstává netknutý. Jakýkoliv posun je čistě matematický součet uvnitř řádku. I při okamžitém stisku RESET nezůstává v řízení žádný skrytý ofset.
- Okamžitá změna polohy na dílně: Potřebujete obrazec posunout o 25 mm doprava? Není nutné otevírat CAD/CAM – operátor na stroji v záhlaví programu přepíše
#2 = 55.0a celý obrazec se automaticky vyfrézuje na novém místě. - Plynulá změna měřítka přímo z hlavičky: Změnou proměnné
#1 = 0.7zmenšíte celý obrazec včetně všech rádiusů na 70 % původní velikosti. Všechny obloukyR[#1*...]zůstávají přesně tečné a matematicky správné. - Vícenásobné gravírování v cyklu (Smyčka): Program lze zavolat jako podprogram a pomocí jednoduché smyčky
WHILE [#2 LE 200] DO 1vyfrézovat totéž logo na 10 dílů vedle sebe s automatickým posunem.
0.15 až 0.25 mm. Získáte hladký povrch bez trhavých pohybů podavače servomotorů a podstatně zkrátíte celkový čas gravírování.